Novinky
Domov / Novinky / Priemyselné správy / ako spájkovať mosadz: aplikácie, výberové kritériá a praktické pokyny
Spájkovanie mosadze je jednou z tých zručností, ktoré v skúsenej ruke vyzerajú bez námahy a v novej sú tvrdohlavé. Teplo, tavidlo a plnivo sú jediné tri zložky, no rozdiel medzi spojom, ktorý tečie ako sklo, a spojom, ktorý sa na povrchu guľôčky zvrháva, sa zvyčajne znižuje na malé detaily, ktoré nikto nespomína. V našej továrni ťaháme mosadzné a medené rúrky od roku 1994 a naše dielenské tímy sa stále každý rok zúčastňujú malých lekcií. Táto príručka zhromažďuje body, ktoré sú najdôležitejšie pri spájkovaní mosadze, či už spájate armatúry na pracovnom stole alebo montujete rúrku na výrobnej linke.
Mosadz je zliatina medi a zinku a tento zinok mení hru v porovnaní s spájkovaním čistej medi. Zinok rýchlo oxiduje, sedí priamo na povrchu a vydáva výrazný zápach, keď je spoj príliš horúci. Prehriata mosadz vytvára matnú, sčernenú, niekedy jamkovú kožu, kde zinok vyhorel z povrchu, a táto poškodená vrstva oslabuje kov a odoláva zmáčaniu spájkou.
Na výbere zliatin záleží viac, ako mnohí sprievodcovia pripúšťajú. Červené mosadze ako C23000 s nižším obsahom zinku spájkujú takmer ako meď. Kazetové mosadze v rade C26000 až C27000, zliatiny za väčšinou ťahaných mosadzných rúrok, sa po čerstvom očistení povrchu spájkujú veľmi spoľahlivo. Typy na voľné obrábanie obsahujúce olovo spôsobujú problémy, pretože oxidy olova bránia zmáčaniu. Ak získavate rúrku pre spájkovanú zostavu, presne viete, ktorá trieda je na vašom stole; náš Mosadzné potrubie C27000 existuje najmä preto, že zákazníci stále žiadali triedu, ktorá sa pod baterkou správa predvídateľne.
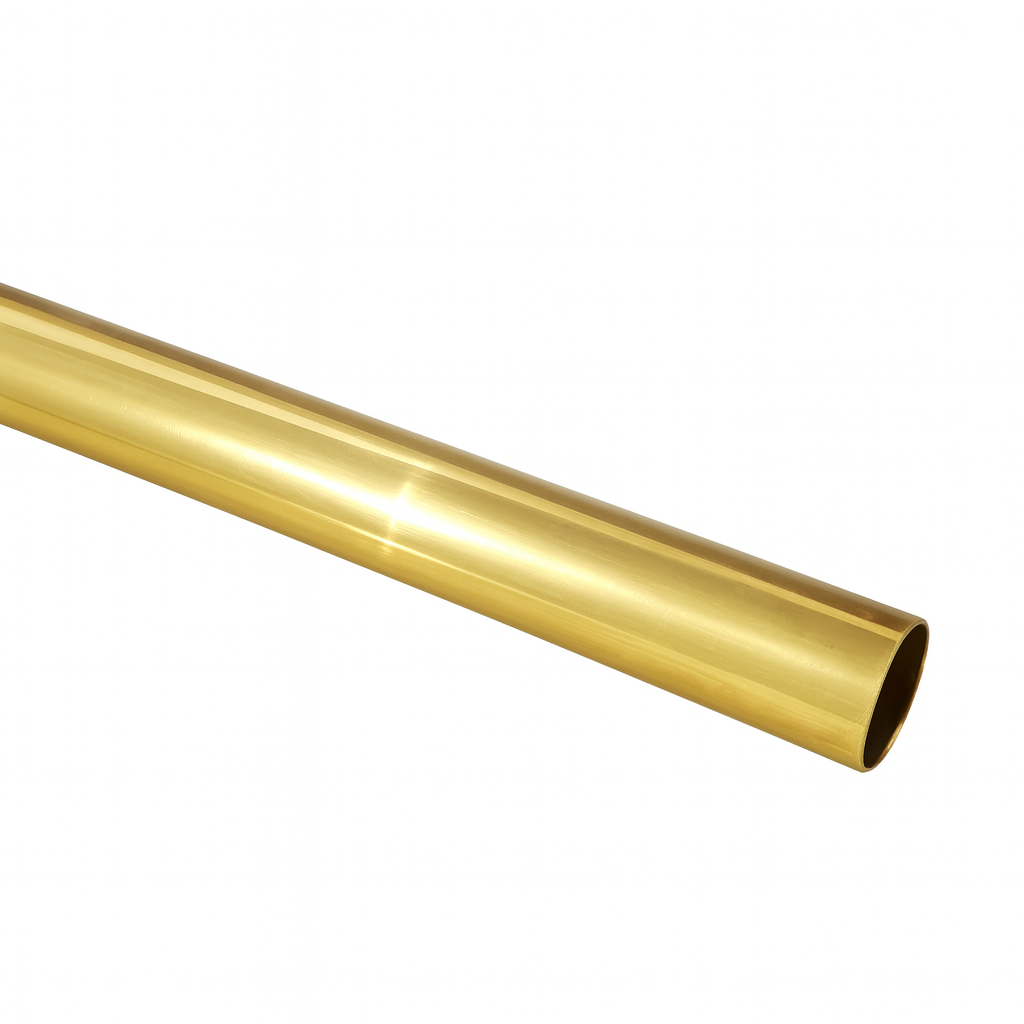 H65 (C27000) Mosadzná rúrka H65 (C27000) Mosadzná rúrka is a brass alloy with approximately 65% copper and 35% zinc content. Its properties fall between those of H68 and H62 brass tubes, offering a... Zobraziť produkt →
Pred zapojením žehličky alebo zapálením baterky si všetko pozbierajte. Prerušenia v strede kĺbu sú spôsob, akým dochádza k studeným kĺbom. Základy:
Postupujte podľa jednotlivých krokov a odolajte nutkaniu preskočiť. Spájkovanie odmeňuje sekvenciu oveľa viac ako rýchlosť.
Každý neúspešný spoj, ktorý sme kedy rozrezali, sa vrátil k tomuto kroku. Obidva spojovacie povrchy vyleštite šmirgľovou handričkou, kým neuvidíte holú, svetlú mosadz, potom utrite prach alkoholom. Olej z vašich prstov sa považuje za znečistenie, preto držte očistené časti za okraje. Flux chráni kov, ktorý je už čistý; nečistí kov, ktorý nie je.
Kapilárne pôsobenie, sila, ktorá vťahuje spájku do medzery, funguje len cez úzku vôľu. Zamerajte sa na medzeru približne 0,05 až 0,15 mm medzi rúrkou a armatúrou. Voľný spoj prehltne spájku a stále vyteká, zatiaľ čo spoj tak tesný, že potrebuje silu, nenecháva priestor pre výplň. Podoprite diely tak, aby sa pri práci nemohli posúvať.
Naneste tenkú, rovnomernú vrstvu na samčí povrch a do misky tvarovky. Tenký je operatívne slovo: ťažká vrstva vrie, prská a zachytáva dutiny. Udržujte tavidlo mimo závitov a mimo akéhokoľvek miesta, kde by sa zvyšky ťažko neskôr vypláchli.
Dotknite sa výplne švu a presuňte zdroj tepla po oboch častiach, pričom nechajte spájku roztaviť samotný kov, nie plameň alebo železný hrot. Pri práci s pochodňou udržujte plameň v pohybe v širokých kruhoch a doprajte ťažšej časti viac času, pretože do väčšej hmoty sa najskôr vsiakne teplo. Keď je mosadz dostatočne horúca, spájka dotýkajúca sa švu sa okamžite roztopí a zmizne v medzere. Ak drôt sedí a bublá, spoj je stále studený.
Podávajte len toľko drôtu, aby zazvonil spoj; malý, rovnomerný filet v ústach je znakom plného. Potom odstráňte teplo a nič nehýbte, kým zliatina stuhne. Kĺb sa pri zamŕzaní posúva z lesklého na matný a tá polsekunda je presne to miesto, kde sponáhľané ruky vytvárajú prasknutý kĺb.
Keď je spoj chladný na dotyk, umyte ho v teplej vode a vydrhnite kefou. Zvyšky kolofónie ponechané na mieste sú mierne korozívne a tavidlo rozpustné vo vode vo vlhkých podmienkach v priebehu niekoľkých dní rozptýli zelené škvrny.
Aj opatrné ruky stretávajú rovnakú hŕstku neúspechov. Takto ich diagnostikujeme v dielni:
| Symptóm | Najpravdepodobnejšia príčina | Praktická oprava |
|---|---|---|
| Spájkované guľôčky a nezmoknú | Oxidovaný povrch alebo vyčerpané tavidlo | Opätovne vyčistite na lesklý kov a naneste čerstvé tavidlo |
| Spájka sa nebude vťahovať do medzery | Nerovnomerné zahrievanie alebo príliš široká vôľa | Obidve časti rovnomerne zahrejte a znovu nasaďte s užšou medzerou |
| Mosadz sa stáva matným a sčerneným | Prehrievanie a horenie zinku z povrchu | Znížte teplo, udržujte plameň v pohybe, skráťte expozíciu |
| Joint plače pod tlakom | Prázdnota zanechaná tokom uväzneným vo vnútri | Rozoberte, dôkladne vyčistite a znovu zaspájkujte tenším filmom tavidla |
Spájkovanie a tvrdé spájkovanie sú blízki príbuzní a deliacou čiarou je teplota. Pri teplote nižšej ako 450 °C (840 °F) spájkujete; nad ním pájkujete. Spájkované spoje sú rýchle, šetrné k základnému kovu a ideálne pre elektroinštalačné práce, dekoratívnu mosadz a nízkotlakové inštalatérske práce. Spájkovanie, zvyčajne s plnivom obsahujúcim striebro, vytvára spoje niekoľkonásobne pevnejšie, ktoré potláčajú vibrácie, tlak a teplo, a preto výrobcovia chladiarní a HVAC spájkujú takmer všetko. Prispôsobte proces tlaku a prevádzkovej teplote hotového dielu, nie podľa toho, ktorá metóda je ráno rýchlejšia.
Žiadny tok ani pevná ruka nemôžu zachrániť nekonzistentný materiál. Hrúbka steny, ktorá sa pohybuje, znamená, že jedna strana spoja dosiahne teplotu oveľa skôr ako druhá a zmiešané zliatiny v dávke znamenajú, že žiadne dva spoje sa nesprávajú rovnako. To je dôvod, prečo tavíme, vytláčame, ťaháme a žíhame od konca po koniec trubice pod jednou strechou: ovládanie celej reťaze je jediný spôsob, ako môžeme sľúbiť, že mosadzná trubica H62, H65 a H68, ktorá príde do vášho doku, bude mať rovnakú chémiu, temperovanie a povrchovú úpravu ako vzorka, ktorú ste schválili. Pre viacúčelové ťahané rúrky náš štandardný rad mosadzných rúr pokrýva bežné veľkosti; ak sa vám spoje po spájkovaní formujú, rozširujú alebo ohýbajú, mäkšia trieda H68 odpustí viac.
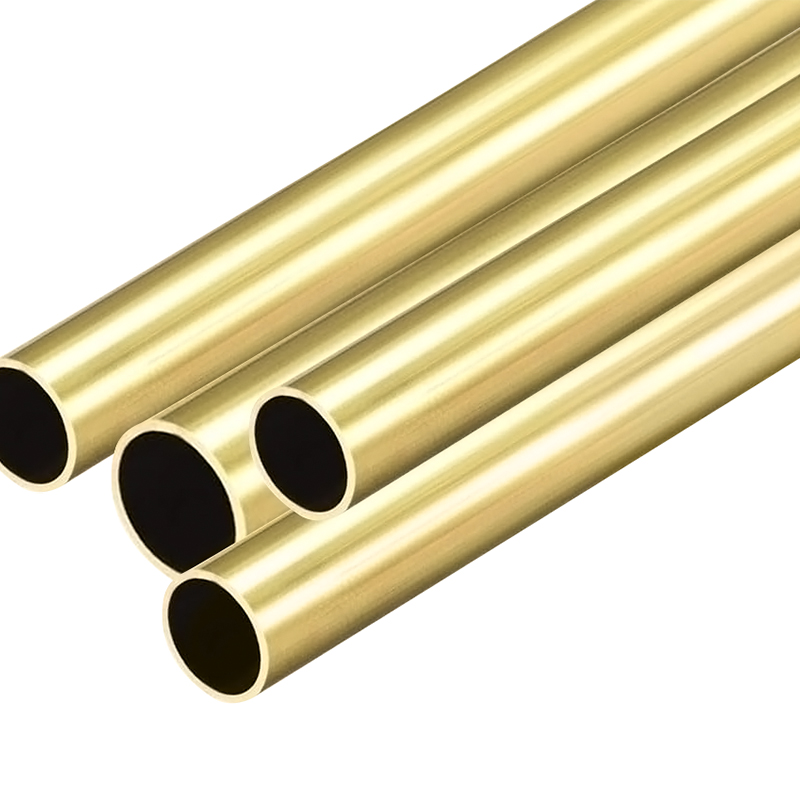 Mosadzná trubica Mosadz je zliatina medi a zinku. Má dobré spracovateľské a mechanické vlastnosti, preto sa široko používa pri výrobe rúr. Pretože má dobrú koróziu... Zobraziť produkt →
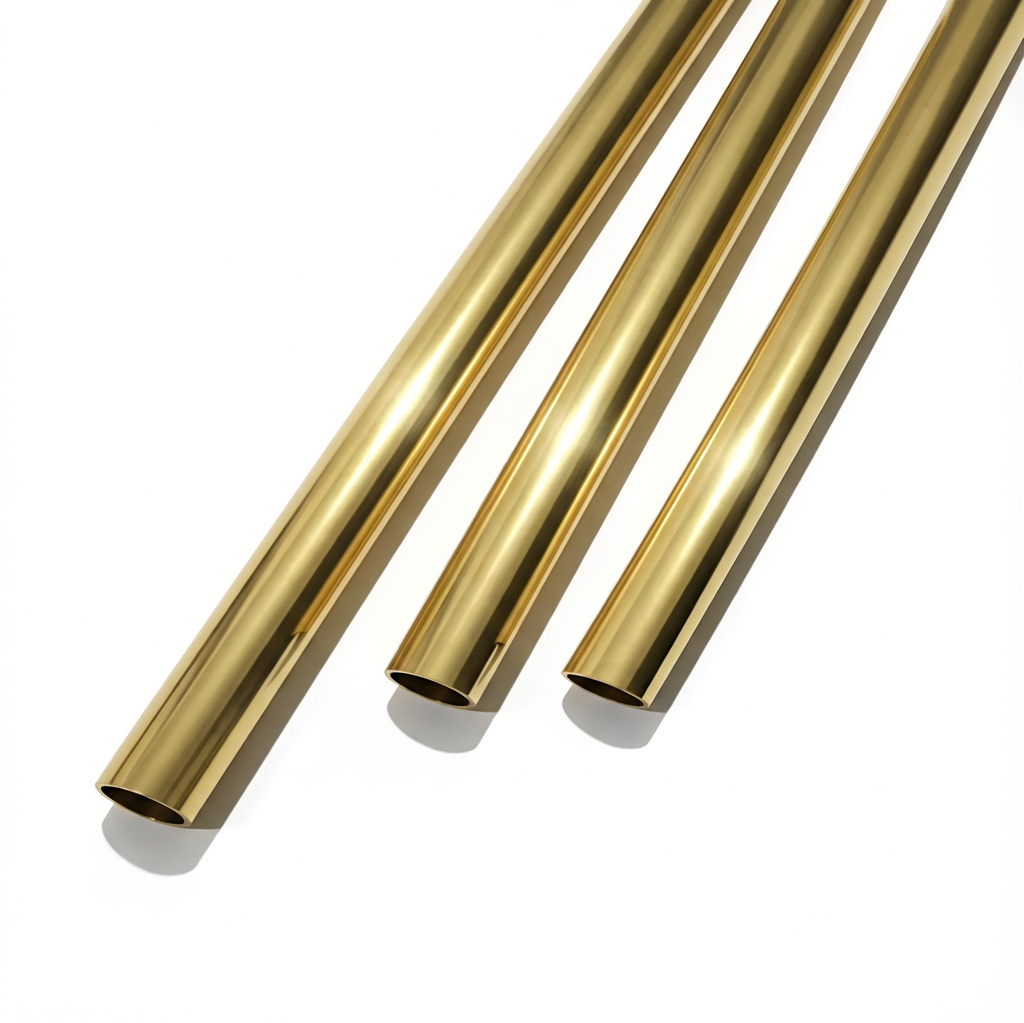 H68 (T26300) Mosadzná rúrka H68 (T26300) Mosadzná rúrka is a brass alloy with approximately 68% copper and 32% zinc. It stands out among many brass alloys due to its excellent overall performance and... Zobraziť produkt →
Vezmite si za hrsť odrezkov, niekoľkokrát prejdite kroky a spájkovanie mosadze prestane byť chémiou a začne cítiť rytmus. Čistite svetlo, pevne priliehajte, tavte tenké, zahrejte kov a nechajte ťahať kapilárou. Ak váš projekt zahŕňa aj tvarovanie rúrky pred spojom, náš návod na ohýbanie mosadzných rúrok bez zalomení sa prirodzene spája s týmto. A keď potrebujete mosadznú alebo medenú rúrku v konzistentných triedach vhodných pre spoje, vždy sa radi porozprávame o veľkostiach, normách a množstvách.
Čo je to hrubá stienová medená trubica? Hrubá meďná trubica, tiež známa ako bezšvová hrubá meďová trubica, je vysoko výkonná kovová trubica vyrobená z čis...
Zobraziť podrobnosti
Prehľad a dôležitosť medenej kapilárnej trubice V moderných priemyselných zariadeniach a kontrolných systémoch presnosti sa miniaturizácia a vysoká presno...
Zobraziť podrobnosti
Čo je medená trubica? Analýza zloženia materiálu a základných charakteristík Definícia medenej trubice Medená trubica je rúrkový predmet vyrobený z med...
Zobraziť podrobnosti
Pochopenie trubíc medených štvorcov: zloženie, známky a typické aplikácie Medené štvorcové trubice sú špecializované extrúzie, ktoré kombinujú vynik...
Zobraziť podrobnosti
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd Všetky práva vyhradené.

